


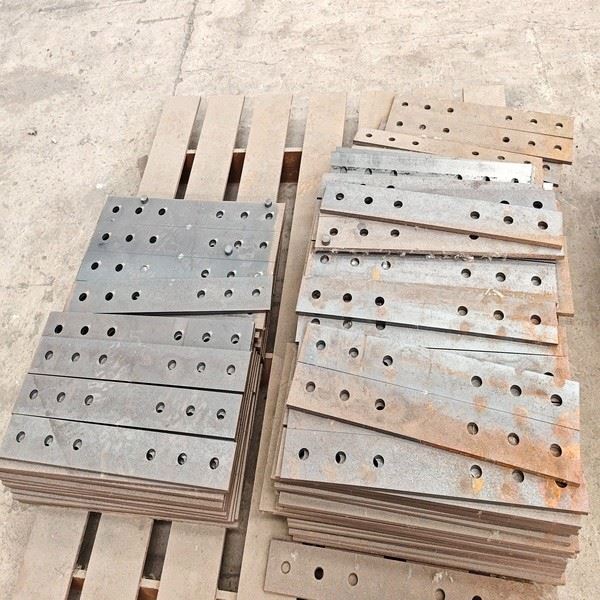
Våre spesialtilpassede skjøteplater i høy-stål er konstruerte koblingskomponenter designet for å overføre bøyemomenter, skjærkrefter og aksiale belastninger over konstruksjonselementskjøter. Når de er paret med forhåndsbelastede boltenheter med høy-styrke (ASTM A325/A490, GB 8.8s/10.9s, EN 14399), danner disse platene vanligvis friksjons--type (gli-kritiske) skjøter der den primære lastflatens friksjon er klemmeflatens friksjon.
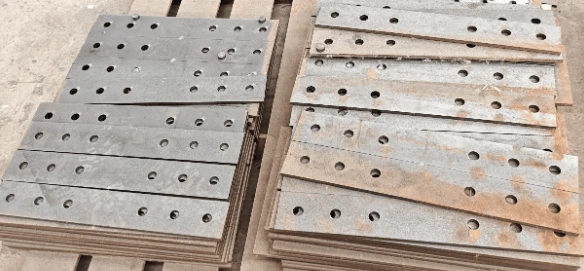
Platene er CNC-boret med hullposisjonstoleranse kontrollert innenfor ±1,5 mm, noe som betydelig reduserer behovet for -rømming eller hulljustering på stedet. Materialet er valgt fra sertifiserte konstruksjonsstålkvaliteter med høy-styrke med full mølletestsertifikat (EN 10204 3.1/3.2), og friksjonsoverflater kan behandles for å møte prosjektspesifikke-anti-sklikoeffisientkrav.

Spesifikasjoner for høystyrke stålskjøteplater
| Parameter | Spesifikasjon |
|---|---|
| Materiale | Q355B / Q390B / Q420B / Q460C / ASTM A572 Gr.50-65 / ASTM A588 / S355-S460 |
| Designstandard | AISC 360-22, Eurokode 3 (EN 1993-1-8), GB 50017-2017 |
| Tilkoblingstype | Friksjons-type (glidning-kritisk) / lagertype- |
| Platetykkelse | 6 mm – 80 mm (vanlig) |
| Overflatebehandling | Blast-renset Sa 2.5 / Uorganisk sinksilikat / HDG / Epoksy+PU / Metallisert |
| Behandling | Laser/plasmaskjæring → CNC-boring → Kantforberedelse → Overflatebehandling |
| Sertifisering | EN 10204 3.1 MTC (standard); ISO 9001, CE (EN 1090), AWS D1.1 per prosjekt |
| MOQ | Omsettelig (typisk 100 stk eller 2 tonn) |
| Ledetid | 20–26 dager (standard); 15 dager (rush, avhengig av lager) |
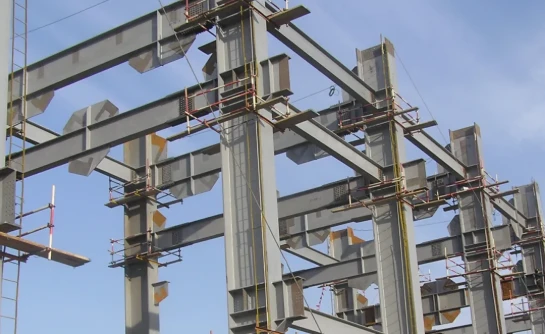
| Søknad | Bjelke-/søyleskjøting, fagverksspleising, brobjelkeskjøting, PEB-forbindelse, rørstativnoder |
Materialsystem for høy-stål
Begrepet "høy-styrke" i skjøteplater refererer til både bunnplatestålet og boltenheten. Vi lagerfører og behandler følgende strukturelle stålkvaliteter for fabrikasjon av skjøteplater:
| Standard | Karakter | Yield Strength (MPa) | Typisk applikasjon |
|---|---|---|---|
| GB/T 1591 | Q355B | Større enn eller lik 355 | Generell skjøting av bjelke- på verksted og lager |
| GB/T 1591 | Q390B | Større enn eller lik 390 | Tung-rammenoder, skjøting av kranbane |
| GB/T 1591 | Q420B | Større enn eller lik 420 | Lange-fagverk, skjøting av overføringsbjelker |
| GB/T 1591 | Q460C | Større enn eller lik 460 | Bromedlemmer, høy-kjerneveggnoder |
| ASTM A572 | Gr. 50 | Større enn eller lik 345 (50 ksi) | Nordamerikanske eksportprosjekter, generelle strukturelle |
| ASTM A572 | Gr. 55 | Større enn eller lik 380 (55 ksi) | Tyngre belastning, brokomponenter |
| ASTM A572 | Gr. 60 / 65 | Større enn eller lik 415 / 450 | Høye-spleiseplasseringer, seismiske soner |
| ASTM A588 | Gr. A/B/K | Større enn eller lik 345 | Forvitrende stålbroer, atmosfærisk korrosjonsbestandighet |
| EN 10025-3 | S355N / S420N / S460N | 355–460 | Europeiske og Midtøsten-prosjekter, normalisert levering |
| EN 10025-4 | S355M / S460M | 355–460 | Termomekanisk valset finkornet-konstruksjonsstål |
Veiledning for materialvalg:
For koblinger av friksjonstypen- bør platens flytestyrke være tilpasset eller litt lavere enn det tilkoblede elementet for å sikre duktil sviktmodus.
For seismiske applikasjoner (AISC 341 / GB 50011), anbefales Q460C eller ASTM A572 Gr. 55 på kritiske skjøtesteder.
For forvitring av stålkonstruksjoner sikrer ASTM A588 eller Q355GNH konsistent korrosjonsytelse ved skjøtegrensesnitt.
Våre designprinsipper for skjøteplatetykkelse
| Skjøteplassering | Anbefalt platetykkelse | Designgrunnlag |
|---|---|---|
| Bjelkeflensskjøt | Større enn eller lik 1/2 av flenstykkelsen, min. 10 mm | AISC 360 Seksjon J5 / GB 50017 11.5 |
| Bjelkevevskjøt | 6–16 mm avhengig av skjærbehov | Design skjær- og momentberegning |
| Søyleskjøt | Større enn eller lik tykkelsen på tilkoblet søyle | AISC 341 for seismikk (OMF/IMF/SMF) |
| Truss akkord skjøt | Større enn eller lik 1,0 × kordetykkelse | Medlemsstyrkeanalyse |

Våre høystyrke stålskjøteplater eksportkasser
| År | Prosjekt | Mengde | Materiale | Overflatebehandling | Destinasjon |
|---|---|---|---|---|---|
| 2021 | 50 MW solkraftverk konstruksjonsverksted | 3.200 stk | Q355B | Varm-galvanisert | Sørøst-Asia |
| 2026 | Petrokjemisk prosessstruktur | 1.850 stk | ASTM A572 Gr. 50 | Uorganisk sinksilikat + epoksy toppstrøk | Midtøsten |
| 2020 | Motorveiovergang stålbjelker | 640 skjøtesett | ASTM A588 Gr. B | Forvitring (ubelagt) | Sør-Amerika |
| 2024 | Pre-konstruert bygningsfabrikk | 5.600 stk | Q355B | Sort + shop primer | Afrika |
| 2025 | Høy-stålramme for kontortårn | 2.100 stk | Q420B | Uorganisk sinksilikatprimer | Innenlands |
| 2023 | Rørstativ for LNG-lagringsterminal | 940 stk | ASTM A572 Gr. 55 | 3-lags epoxy + PU-system | Midtøsten |

Vår ingeniørstøtte og toleransekontroll
Teknisk støttetjenester
| Service | Beskrivelse | Typisk trigger |
|---|---|---|
| Tegning gjennomgang og bekreftelse | Sjekk boltemønster, hulldimensjonering, kantavstander mot designstandard | Alle bestillinger før produksjon |
| Optimalisering av skjøteskjema | Foreslå platetykkelse, boltantall og layoutjusteringer basert på belastning | Klienten gir lastedata eller medlemsseksjonen |
| Anbefalt tilkoblingstype | Gi råd om friksjons-type vs. lager-type per lastetilstand | Klient usikker på tilkoblingskategori |
| Forslag til materialerstatning | Foreslå alternativ stålkvalitet per prosjektregion (USA / EU / GB) | Oppdragsgiver spesifiserer én standard; prosjektet krever en annen |
| Tredje-koordinering | Grensesnitt med SGS / BV / TÜV for inspeksjonsplanlegging | Oppdragsgiver krever TP-kontroll |
Fabrikasjonstoleranser
| Punkt | Metode / Type | Typisk toleranse | Notater |
|---|---|---|---|
| Plateskjæring (t Mindre enn eller lik 25 mm) | Laser | ±0,2 mm | Høy-kantkvalitet |
| Plateskjæring (6–80 mm) | Plasma | ±0,5 mm | Generelle konstruksjonsplater |
| Plateskjæring (spesiell) | Vannstråle | ±0,3 mm | Varme-sensitive eller spesielle materialer |
| Hullposisjonstoleranse | CNC-boring | ±1,5 mm | Større toleranser oppnåelig for tynnere plater |
| Hull vertikalitet (t Mindre enn eller lik 25 mm) | CNC-boring | Mindre enn eller lik 0,5 mm | Tykkere plater vurdert fra sak til sak |
| Standard rundt hull | CNC-boring | Bolt dia. + 1.5 mm | I henhold til AISC / GB standard |
| Overdimensjonert / slisset hull | CNC-boring | Bolt dia. + 3 mm | For feltjustering; kort/lang spor tilgjengelig |
| Kantavstand | - | Vanligvis større enn eller lik 1,5 × bolt dia. | Referanseverdi; per prosjektdesignstandard |
Emballasje, frakt og ledetid for stålbunnplater
Følgende er våre standard referanseverdier for emballasje, transport og levering; faktiske arrangementer kan justeres basert på prosjektkrav og destinasjon.
| Punkt | Spesifikasjon |
|---|---|
| Pakking | Stålpall eller trekasse (ISPM 15); VCI anti-korrosjonspapir + tørkemiddel + vanntett innpakning |
| Friksjonsoverflatebeskyttelse | Avtakbar maskering på falne overflater; må være på plass til bolten er montert |
| Fraktbetingelser | FOB Qingdao / CIF / DDP tilgjengelig |
| Containerlasting | 20' GP: ~20–24 t; 40' HC: ~24–28 t |
| Ledetid (standard) | 20–26 dager fra trekkgodkjenning og innskudd |
| Ledetid (rush) | 15 dager, med forbehold om materiallager |
| Prototype / prøve | 7–10 dager, materialavhengig |


