


En utkragerbjelke av stål er en horisontal bjelke eller fagverk støttet og festet kun i den ene enden, med den andre enden fritt overhengende - en strukturell form som bærer dekk- og trafikklaster til den enkelt faste støtten mens den stikker langt utover den, noe som gjør det mulig med svært lange spenn uten mellomliggende brygger.
Produsert i høy-styrkekvaliteter som Q355B/C/D/E, Q420, ASTM A572 Gr.50 og S355JR, leveres våre utkragende dragere som H-bjelke, lukket boks eller variable (koniske) seksjoner, sveiset med neddykkede lysbueprosesser til 1/DWS D.1RT og I/DWS D.1RT og I/DWS D.1RT. skudd-blåst til Sa2.5 med et tre-lagssystem eller varm-galvanisert for utendørs og marine holdbarhet.
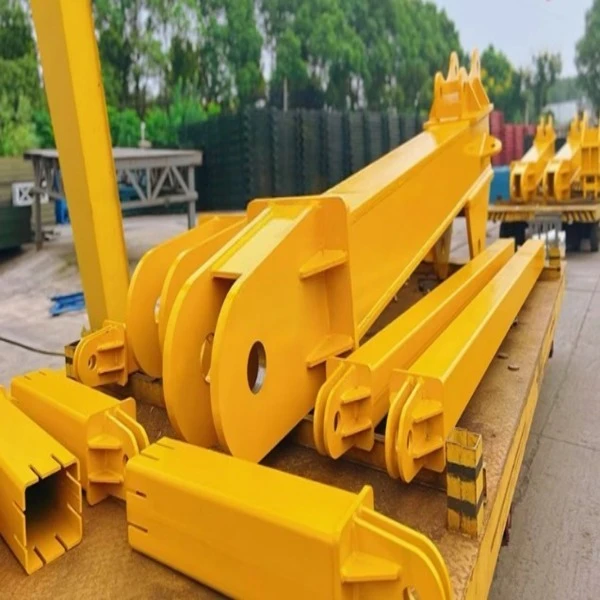
Spesifikasjon for utkragende bjelke i stål
| Parameterelement | Spesifikasjoner / beskrivelser |
| Stålkvalitet | Q355B/C/D/E, Q420, ASTM A572 Gr.50, S355JR |
| Standard | GB/T 1591, EN 10025, ASTM, AWS D1.1/D1.5 |
| Seksjonsprofil | H-bjelke, boksbjelke, variabelt tverrsnitt- |
| Dimensjoner | Tilpasset basert på designtegninger |
| Sveiseprosess | SAW (submerged buesveising), CO2 Gass Shielded Welding |
| Sveisekvalitet | Grad I / Grade II (UT/RT-testing) |
| Overflatebehandling | Kuleblåsing Sa2.5 + maling / varm-dip galvanisering |
| Tilkoblingstype | Høy-boltforbindelse eller-sveising på stedet |
Tekniske ytelsesnotater
Cantilever bøying- maks. negativt (hogging) moment og skjærkraft ved den faste støtten, maks. avbøyning i den frie enden.
Lang-kapasitet- høy-styrke/lett stål + balansert-utkragende konstruksjon når 1500 fot+ uten stillaser i mellom-spenn.
Torsjonsdesign- lukket boks gir langt høyere torsjonsstivhet/bøyemotstand enn åpne seksjoner under eksentriske belastninger.
Balansert-utkragningssekvens- brygge-bordsegment fast, deretter segmenter bygget ut på begge sider av hver brygge med spesialutstyr for montering, selv-stabilt etter hvert som det vokser.
Tilkobling og levering- 12–30 m fabrikksegmenter forbundet med boltede skjøter eller -omkretsveising på stedet med UT/RT-kontroll.
Gjeldende designstandarder- GB 50017 / JTG D64 · EN 1993-2 · AASHTO + AWS D1.5.
Fordeler med utkragende stålbjelke
1. Utmerket spennkapasitet
Ved å kombinere utkragingskonstruksjonsmetoden med den høye styrken og lette vekten til konstruksjonsstål, kan disse broene oppnå ekstremt lange spenn. Historisk sett har det maksimale spennet overskredet 1500 fot.
2. Rask produksjon og konstruksjon
Stålbjelker er for det meste prefabrikkert utenfor-stedet, noe som reduserer installasjonstiden-betraktelig og sikrer jevn konstruksjonskvalitet.
3. Høy lastekapasitet og fleksibilitet
Stål har iboende duktilitet og høy strekkfasthet. Den tåler tunge dynamiske belastninger og motstår bedre grunnsetninger, termisk ekspansjon og sammentrekning sammenlignet med stive materialer.
4. Langsiktige-økonomiske fordeler
Til tross for relativt høyere opprinnelige materialkostnader krever stålkonstruksjoner minimalt med vedlikehold, og gir god{0}lang økonomisk avkastning. I tillegg er de 100 % resirkulerbare ved slutten av levetiden.
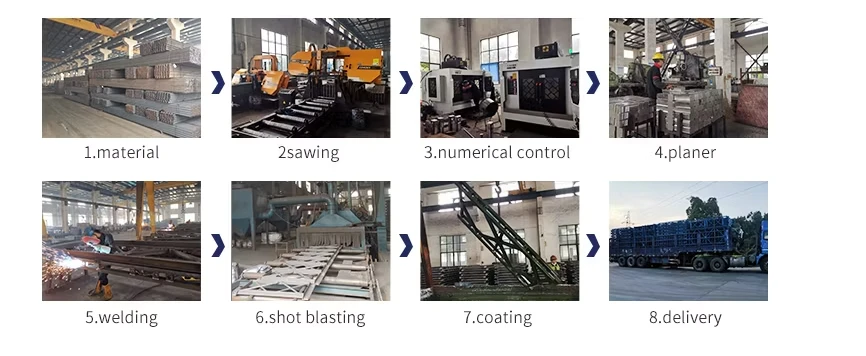
Produkter Bearbeiding av utkragende stålbjelke
Produksjonen av utkragende stålbjelker for broer følger en streng prosess:
Butikkdetaljering og skjæreplan- bjelke modellert; akkord-/plate-layout, banebelegg, avstivnings- og skjøteposisjoner fast; høy-plater saget og CNC-flamme-kuttet.
CNC-bearbeiding og ende-flatehøvling- hullposisjoner, endeflater og lagerkontaktflater maskinert for ekte feltmontering.
Under-sammenstilling- baner, flensplater og membraner montert på den automatiske monteringsmaskinen.
Strukturell sveising- hovedsømmer av SAW + CO₂-gass-skjermet sveising under WPS/PQR; forvrengning kontrollert og korrigert.
NDT inspeksjon- UT/RT testet til klasse I/II på kritiske og full-penetrasjonssveiser.
Kuleblåsing Sa2.5 & belegg- blast til Sa2.5; tre-lagssystem eller HDG med DFT-kontroll.
Endelig inspeksjon og forhånds-montering- dimensjoner og bolt-hullspasning sjekket; nøkkelmedlemmer forhånds-sammensatt.
Merking, beskyttelse og pakking- merket, kant-beskyttet og eksportert-pakket.
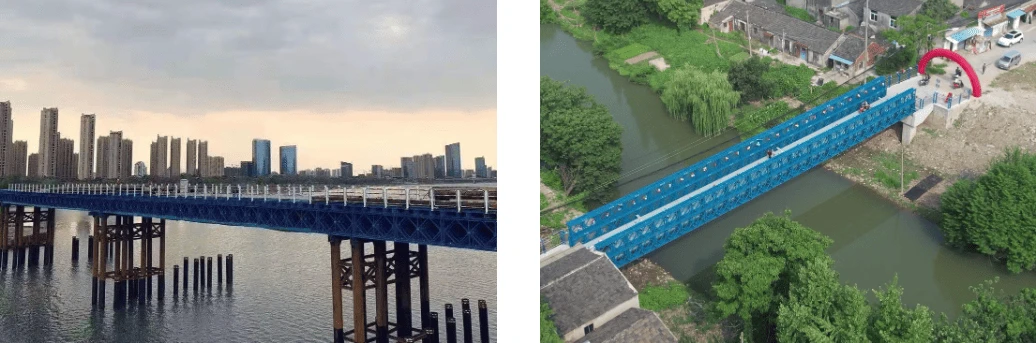
Bruksområder for utkragende stålbjelker
Lange-elv- og daloverganger- primær langsgående bjelke av brede-vannveisbroer som krysser elver og daler uten mellomliggende brygger.
Overganger og buede ramper- høye-boksdragere på utvekslingsramper som motstår vridning fra eksentriske belastninger.
Landskap og fotgjengerbroer- enkelt-utkragerspenn i parker og fritidsprosjekter.
Vannvei/travle-trafikkkryssinger- brakett-støttede utkrager over skipsleder uten å forstyrre vannveien.
Pakking og transport
| Punkt | Detalj |
|---|---|
| Pakking | Anti-filminnpakning; kanter og beleggsflater polstret. |
| Segmentering | 12–30 m segmenter; lengre løp omkrets-sveiset eller boltet på stedet. |
| Maskinvare | Høy-bolter, kiler, skjøteplater i merkede jernhus. |
| Transportere | Sprederløfting for å hindre bøyning; stropper + dunnaasje; hav-verdig pakking; FOB/CFR/CIF. |
| Dokumenter er sendt | Pakkeliste, faktura, MTC, sveising/NDT (UT/RT), beleggsjournaler, butikk/montasjetegninger. |
Vanlige spørsmål:
Når bør jeg velge en utkragende drager fremfor en enkelt støttet eller kontinuerlig drager?
Velg et utkrager-arrangement når du krysser en bred elv, dyp dal eller travle vannveier der mellomliggende brygger er upraktiske og navigasjonsklaring er nødvendig - det faste overhenget med enkelt-ende- når svært lange spenn uten mellombrygger-. Bruk enkelt støttet for korte spenn; kontinuerlige dragere der lavere bøyemomenter og vedlikeholdsbesparelser på tvers av spenn har betydning.
Hvilken tverrsnittsform skal jeg bruke --boks, H-stråle eller variabel?
En lukket boksseksjon er best for buede ramper/overkjøringer som trenger høy vridningsstivhet; H-stråle passer til rette lysere spenn; variable (avsmalnende) seksjoner følger bøyeøyeblikket-for å spare stål på lange spenn. Vi dimensjonerer for din spennvidde, krumning og belastning.
Hvordan leveres og skjøtes en lang utkragerdrager på stedet?
Fremstilt utenfor-stedet i 12–30 m segmenter, deretter omkrets-sveiset i kontinuerlige lengder eller sammenføyd med boltede skjøter med høy-styrke; svært lange spenn bruker balansert utkrager, og bygges ut fra hver brygge uten stillaser i mellomspenn.-
Hvilken spennkapasitet og torsjonsstivhet kan jeg forvente?
Ved å kombinere utkragerkonstruksjon med høy-styrke gir lett stål spennvidder historisk sett over 1500 fot; en lukket boks gir langt høyere torsjonsstivhet/bøyemotstand enn åpne seksjoner.


